


چرا سطح برخی محصولات پلاستیکی براق و برخی مات است؟
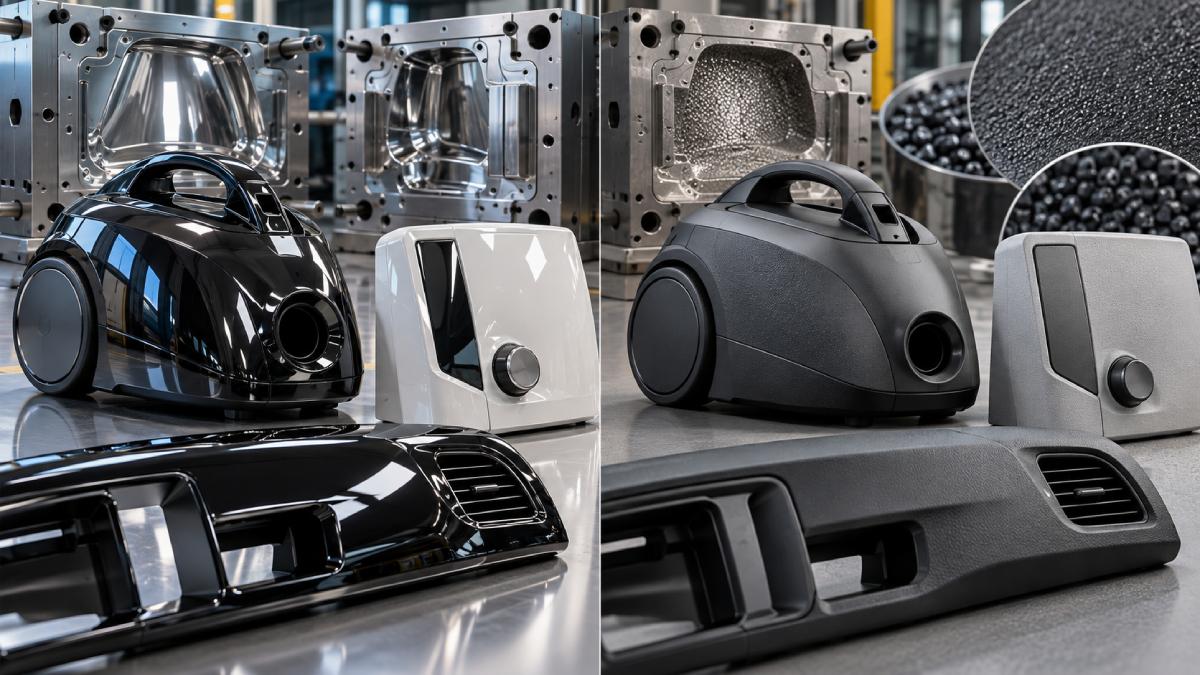
تفاوت میان سطوح براق (Glossy) و مات (Matte) در محصولات پلاستیکی، یکی از بارزترین ویژگیهای ظاهری است که مستقیماً بر ادراک مصرفکننده از کیفیت، قیمت و کاربرد محصول تأثیر میگذارد. وقتی به بدنه یک جاروبرقی براق، قاب تلویزیون صیقلی، یا برعکس، داشبورد مات خودرو و پنل کدر برخی لوازم خانگی نگاه میکنید، این تفاوت ساختاری تنها یک مسئله سلیقهای یا زیباییشناختی نیست؛ بلکه نتیجهای مستقیم از فیزیک نور، ساختار مولکولی پلیمر، مشخصات قالب تزریق، پارامترهای فرآیندی و استفاده از افزودنیهای تخصصی است.
در این مقاله تخصصی، به بررسی جامع دلایل ایجاد سطوح براق و مات در قطعات پلاستیکی میپردازیم و مکانیزمهای فیزیکی و مهندسی پشت آن را تحلیل میکنیم.
۱. فیزیک بازتاب نور: تفاوت بازتاب (Specular) و پراکنده (Diffuse)
برای درک علت براق یا مات بودن یک سطح پلاستیکی، باید رفتار نورهنگام برخورد با آن را بررسی کنیم. نور خورشید یا لامپ پس از برخورد با سطح قطعه، بازتاب پیدا میکند و به چشم ناظر میرسد. نوع این بازتاب تعیینکننده براقیت یا مات بودن قطعه است:
- بازتاب آینهای یا منظم (Specular Reflection): زمانی که سطح پلاستیک کاملاً هموار، صیقلی و بدون ناهمواریهای میکروسکوپی باشد، پرتوهای نور به صورت موازی به سطح برخورد کرده و دقیقاً با همان زاویه بازتاب میشوند. این پدیده شبیه به عملکرد یک آینه است. در نتیجه، چشم انسان تصویر منبع نور را به صورت تیز، شفاف و با حداکثر درخشندگی (Gloss) دریافت میکند.
- بازتاب پراکنده یا نامنظم (Diffuse Reflection): اگر سطح قطعه دارای ناهمواریها، پستوبلندیها یا ریزساختارهای میکروسکوپی باشد، پرتوهای نور پس از برخورد به جای بازتاب در یک جهت واحد، در تمام جهات مختلف پخش میشوند. این پراکندگی نور باعث میشود که شدت نور در یک نقطه متمرکز نشود و چشم انسان سطح را کدر، بدون انعکاس تیز و به صورت کاملاً مات (Matte) ببیند.
مقیاس این ناهمواریهای سطحی در حد میکرون است. اگر پستیوبلندیهای سطح قطعه کمتر از طول موج نور باشند، سطح براق به نظر میرسد؛ اما اگر ارتفاع این ناهمواریها از طول موج نور بیشتر باشد، نور پراکنده شده و سطح مات دیده میشود.
۲. نقش قالب تزریق (Mold Surface Finish)؛ مهمترین عامل فیزیکی
پلاستیک مذاب درون حفره قالب شکل میگیرد و نقشهبرداری دقیقی از وضعیت دیواره داخلی قالب انجام میدهد. بنابراین، وضعیت سطح قالب (Mold Cavity Surface) مستقیماً روی قطعه نهایی کپی میشود.
صیقلکاری آینهای (Mirror Polishing)
برای تولید قطعات پلاستیکی با براقیت بسیار بالا (مانند بدنه برخی لوازم خانگی لوکس، قطعات شفاف یا تزئینی)، قالبسازان سطح داخلی قالب را تا بالاترین درجه صیقل میدهند. این کار با استفاده از سنگهای سنباده بسیار ریز، خمیرهای الماسه و پولیش مکانیکی دستی یا اولتراسونیک انجام میشود (استانداردهایی نظیر SPI A1 تا A3). وقتی پلاستیک مذاب با این سطح فوقالعاده صاف تماس پیدا میکند و سرد میشود، قطعهای با براقیت صددرصد تولید میکند.
تکسچرینگ و اچینگ شیمیایی (Texturing & Chemical Etching)
برای ایجاد سطوح مات، ضد خش یا طرحدار (مانند طرح چرم، طرح پارچه یا بافتهای مدرن روی بدنه لوازم خانگی)، سطح قالب تحت عملیات اسیدکاری یا لیزرتکسچرینگ قرار میگیرد. در این روش، با استفاده از اسیدهای مخصوص، الگوهای هندسی و میکروسکوپی روی سطح فولاد قالب ایجاد میشود. هنگامی که پلاستیک تزریق میشود، این بافتها روی قطعه نقش میبندند و با ایجاد ناهمواریهای کنترلشده، نور را پراکنده کرده و سطح کاملاً مات یا نیمهمات ایجاد میکنند.
۳. ساختار مولکولی و بلورینگی پلیمر پایه
ماهیت شیمیایی و ساختار پلیمر نقش تعیینکنندهای در میزان بازتاب نوری قطعه دارد. برخی پلیمرها ذاتاً تمایل به ایجاد سطوح براق دارند، در حالی که برخی دیگر به دلیل ساختار داخلیشان ماتتر هستند.
- پلیمرهای آمورف (Amorphous): موادی مانند پلیکربنات (PC)، اکریلونیتریل بوتادین استایرن (ABS) و پلیاستایرن (PS) به دلیل نداشتن مرزهای بلورین، نور را به راحتی عبور میدهند یا بازتاب منظم ایجاد میکنند. این پلیمرها به راحتی گریدهای بسیار براق تولید میکنند و برای قطعاتی که نیاز به ظاهر صیقلی و براق دارند، ایدهآل هستند.
- پلیمرهای نیمهبلورین (Semi-Crystalline): موادی مانند پلیپروپیلن (PP) و پلیاتیلن (PE) دارای نواحی بلورین هستند که ضریب شکست متفاوتی با بخشهای آمورف دارند. این ساختار داخلی باعث پراکندگی ذاتی نور در داخل و سطح قطعه میشود. به همین دلیل، PP خالص معمولاً براقیت کمتری نسبت به ABS دارد و برای دستیابی به براقیت بالا در PP، نیاز به تنظیم دقیق قالب و شرایط تزریق است.
۴. پارامترهای فرآیندی و شرایط تزریق پلاستیک
حتی با استفاده از یک قالب صیقلی، تنظیمات نادرست دستگاه تزریق پلاستیک میتواند سطح براق را مات کند یا برعکس. پارامترهای کلیدی فرایند عبارتند از:
- دمای قالب (Mold Temperature): اگر دمای قالب پایین باشد، لایه نازکی از پلاستیک مذاب به محض برخورد با دیواره سرد قالب منجمد میشود (Skin Effect). این انجماد سریع مانع از کپی شدن کامل صیقلی بودن قالب روی پلاستیک میشود و سطح را کدر یا مات میکند. در مقابل، بالا بردن دمای قالب باعث میشود پلاستیک مدت بیشتری در حالت روان باقی بماند و تمام جزئیات و صیقلی بودن قالب را به خود بگیرد که نتیجه آن سطح بسیار براق است.
- سرعت تزریق و فشار پراکندگی (Injection Speed & Pressure): سرعت تزریق بالا کمک میکند مواد مذاب قبل از سرد شدن سطح، به دیواره قالب بچسبند و براقیت افزایش یابد. کاهش فشار تراکم (Packing Pressure) نیز میتواند باعث ایجاد حفرههای میکروسکوپی سطحی و مات شدن قطعه شود.
- سرعت سرد شدن (Cooling Rate): سرد شدن یکنواخت و سریع معمولاً باعث بهبود براقیت در پلیمرهای آمورف میشود، در حالی که در پلیمرهای نیمهبلورین، خنکسازی کندتر به توسعه بلورها و تغییر بازتاب نوری کمک میکند.
۵. استفاده از مواد افزودنی ماتکننده (Matting Agents)
در بسیاری از کاربردهای صنعتی، طراحان ترجیح میدهند قطعه کاملاً مات باشد تا اثر انگشت، خطوخش یا خطوط جوش (Weld Lines) روی آن دیده نشود. برای این منظور، از مواد افزودنی تخصصی به نام ماتکنندهها (Matting Agents) استفاده میشود.
- سیلیس (Silica): ذرات میکرونی دیاکسید سیلیکون وقتی به ماتریس پلیمری اضافه میشوند، در سطح قطعه ناهمواریهای میکروسکوپی ایجاد میکنند. این ذرات مانع از بازتاب منظم نور شده و جلوهای کاملاً مات ایجاد میکنند.
- پرکنندههای معدنی (مانند تالک و کربنات کلسیم): افزودن پودر تالک علاوه بر افزایش سفتی و مقاومت مکانیکی، به دلیل ساختار ورقهای خود، بازتاب نوری سطح را مختل کرده و ظاهری مات به قطعه میبخشد.
- مستربچهای ماتکننده پایه پلیمری: استفاده از کامپاندهای اصلاحشده که فاز ناسازگار ملایمی در ماتریس ایجاد میکنند، یکی از روشهای رایج صنعتی برای کاهش براقیت قطعات پلاستیکی لوازم خانگی است.
۶. مزایا و کاربردهای مهندسی سطوح براق در برابر مات
انتخاب بین سطح براق و مات صرفاً بر اساس زیباییشناسی انجام نمیشود، بلکه الزامات مهندسی نقش اصلی را دارند:
- مزایای سطح براق:
- القای حس لوکس بودن، تمیزی و کیفیت بالا (مفید در بدنه یخچال، تلویزیون، ماشین لباسشویی).
- شفافیت و عبور نور عالی در قطعات نوری و چراغها.
- معایب سطح براق:
- نمایش بسیار سریع اثر انگشت، گرد و غبار، چربی و خطوخشهای ریز.
- بازتاب آزاردهنده نور محیط (Glare).
- مزایای سطح مات:
- مقاومت ظاهری بالا در برابر خطوخش و عدم نمایش اثر انگشت (به همین دلیل در داشبورد خودرو، جاروبرقیها و کلیدهای برق استفاده میشود).
- کاهش بازتاب خیرهکننده نور و ایجاد ارگونومی بصری بهتر.
- پنهان کردن خطوط جوش تزریق و عیوب جزئی سطح.
نتیجه
تفاوت میان براق یا مات بودن سطح محصولات پلاستیکی، حاصل برآیند سه عامل اصلی یعنی کیفیت پرداخت و تکسچر سطح قالب تزریق، رفتار ذاتی و ساختار مولکولی پلیمر پایه، و تنظیم دقیق پارامترهای حرارتی و فشار دستگاه تزریق است. تسلط بر این متغیرها به مهندسان و تولیدکنندگان اجازه میدهد تا با کنترل دقیق فرآیند، ظاهر نهایی قطعه را دقیقا مطابق با استانداردهای کیفی و نیاز بازار طراحی و تولید کنند.